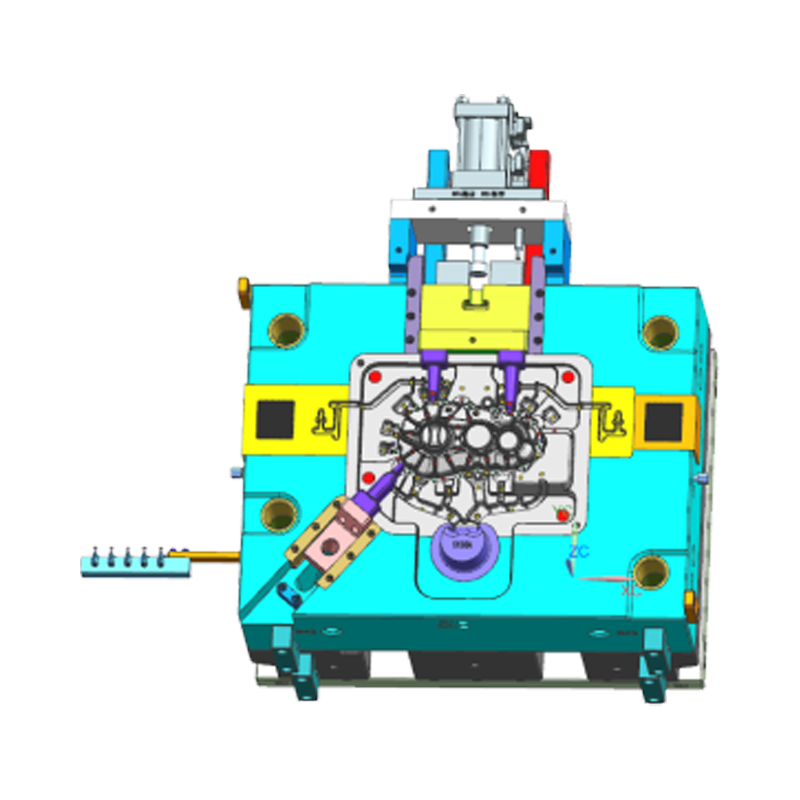
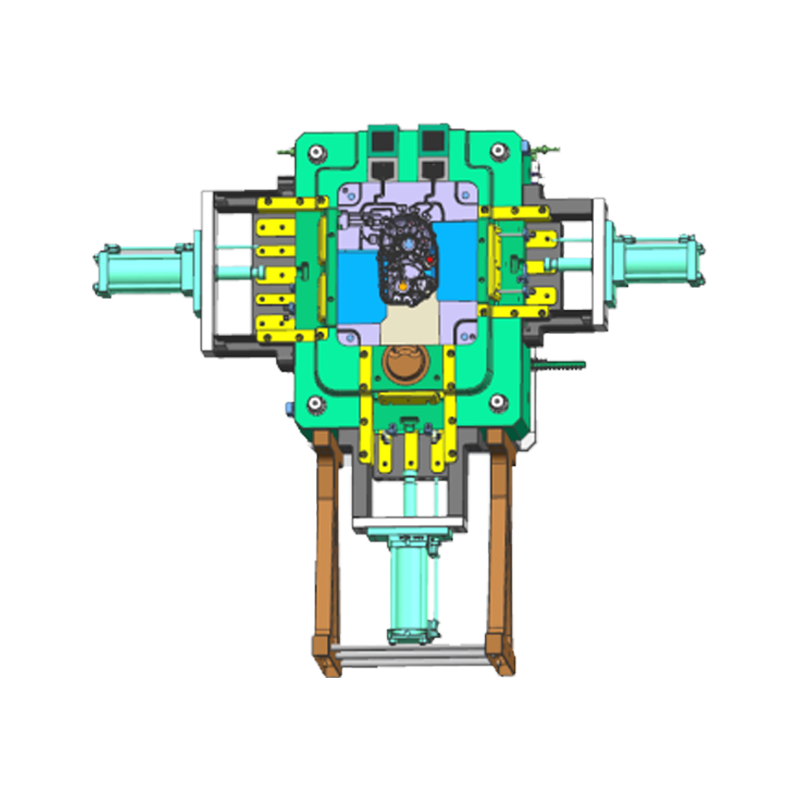
Hliníkové tlakové odlitky jsou preferovanou volbou pro moderní automobilové komponenty, protože snižují hmotnost bez obětování síly
Aluminum die castings jsou široce používány pro automobilové komponenty, protože snižují hmotnost vozidla zhruba o 40-50 % ve srovnání s ekvivalentními ocelovými díly, přičemž stále splňují konstrukční a tepelné požadavky aplikací motoru, převodovky a podvozku . Proces vysokotlakého lití (HPDC) také umožňuje výrobu složitých tenkostěnných tvarů s úzkými rozměrovými tolerancemi v jediném kroku, čímž se snižuje potřeba více obráběných nebo svařovaných dílů.
Tato kombinace nízké hmotnosti, konstrukční flexibility a efektivity výroby je důvodem, proč se hliníkové tlakové odlitky nyní objevují v blocích motorů, skříních převodovek, konstrukčních konzolách a stále častěji v krytech baterií elektrických vozidel a skříních motorů.
Why Automakers Rely on Aluminum Die Casting
Hmotnost vozidla přímo ovlivňuje spotřebu paliva, dojezd a emise, a proto výrobci automobilů v posledních dvou desetiletích neustále nahrazovali litinové a ocelové díly hliníkovými alternativami. Snížení hmotnosti vozidla o 10 % může zlepšit spotřebu paliva přibližně o 6–8 % Podle studií automobilového inženýrství činí z hliníkových tlakových odlitků přímou páku pro splnění cílů v oblasti spotřeby paliva a emisí.
Design Freedom and Part Consolidation
Vysokotlaké odlévání umožňuje inženýrům spojit to, co by bylo pět nebo šest samostatných lisovaných nebo obrobených ocelových dílů do jediného hliníkového odlitku. Tato konsolidace součástí zkracuje dobu montáže, eliminuje body spojovacích prvků a svarů, které by mohly selhat, a zjednodušuje dodavatelský řetězec. Někteří výrobci elektromobilů použili velké jednodílné hliníkové odlitky, někdy nazývané „gigacastings“, k nahrazení desítek jednotlivých konstrukčních součástí v podběhu vozidla.
Thermal and Electrical Properties
Díky vysoké tepelné vodivosti se hliník dobře hodí pro součásti, které potřebují odvádět teplo, jako jsou bloky motoru, skříně převodovek a skříně elektromotorů. Jeho slušná elektrická vodivost je také cenná v aplikacích EV, jako jsou kryty baterií a kryty přípojnic, kde záleží na řízení tepla a elektromagnetického stínění.
Běžné automobilové komponenty vyrobené z hliníkových tlakových odlitků
Hliníkové tlakové odlitky se objevují téměř v každém hlavním systému vozidel. Níže uvedená tabulka uvádí nejběžnější součásti a proč je pro každou z nich vybrán tlakový odlitek z hliníku.
Běžné automobilové komponenty vyráběné tlakovým litím hliníku | Komponenta | Systém | Why Aluminum Die Casting |
| Engine Block / Cylinder Head | Pohonné ústrojí | Heat dissipation, weight reduction |
| Skříň převodovky | Hnací ústrojí | Dimensional precision, durability |
| Battery Enclosure | Pohonné ústrojí EV | Lightweight, thermal management |
| Konstrukční držáky | Chassis/Body | Part consolidation, strength-to-weight ratio |
| Electric Motor Housing | Pohonné ústrojí EV | Electromagnetic shielding, heat dissipation |
Choosing the Right Aluminum Alloy
Ne všechny slitiny hliníku pro tlakové lití fungují stejně, takže výběr slitiny by měl odpovídat mechanickým a tepelným požadavkům součásti.
- A380 — nejběžnější slitina pro všeobecné použití, která nabízí dobrou rovnováhu mezi pevností, slévatelností a cenou pro konzoly a pouzdra.
- A383 — vylepšené charakteristiky plnění, často používané pro tenkostěnné součásti se složitou geometrií.
- A360 — vyšší odolnost proti korozi a pevnost, vhodné pro součásti vystavené vlhkosti nebo silničním chemikáliím.
- Silafont-36 / AlSi10MnMg — slitiny s vysokou tažností, které se stále častěji používají ve strukturálních odlitcích a odlitcích pro EV pro nárazy.
Faktory kvality, které určují spolehlivost lití
Porosity Control
Pórovitost neboli zachycený plyn a póry ze smrštění uvnitř odlitku jsou hlavní příčinou strukturálních selhání u tlakově litých automobilových dílů. I 1-2% vnitřní pórovitost může snížit únavovou pevnost o více než 20% v nosných součástech, a proto renomovaní dodavatelé používají u dílů kritických z hlediska bezpečnosti vakuové tlakové lití nebo rentgenovou kontrolu.
Dimensional Tolerance and Surface Finish
Automobilové tlakové odlitky obvykle vyžadují tolerance v rozmezí ±0,1 mm až ±0,3 mm v závislosti na součásti, protože mnoho součástí se přímo spojuje s obráběnými nebo lisovanými součástmi jinde v sestavě. Požadavky na povrchovou úpravu se také liší podle aplikace, přičemž kosmetické nebo těsnící povrchy vyžadují dodatečné opracování nebo nátěr po odlití.
Cost Considerations in Aluminum Die Casting
Náklady na nástroje jsou největší počáteční investicí do tlakového lití, přičemž ocelové nástroje pro složité automobilové díly často stojí desítky tisíc dolarů v závislosti na velikosti a počtu dutin. Díky tomu je tlakové lití obvykle cenově nejefektivnější pro střední až vysoké objemy výroby above 10,000 units , kde jsou náklady na nástroj na součástku rozloženy na dostatečný výkon, aby kompenzovaly počáteční investici.
Náklady na materiál také kolísají s celosvětovými cenami hliníku, takže dodavatelé nabízející recyklované nebo sekundární hliníkové slitiny mohou nabídnout významné úspory u komponentů, které nejsou kritické z hlediska bezpečnosti, aniž by došlo ke snížení výkonu.
Jak vybrat spolehlivého dodavatele tlakového lití hliníku
- Potvrďte certifikaci IATF 16949, standardní požadavek řízení kvality automobilového průmyslu.
- Vyžádejte si zprávy o certifikaci pórovitosti a materiálu pro součásti kritické z hlediska bezpečnosti.
- Ověřte vlastní nástroje a schopnosti obrábění, abyste zkrátili dobu přípravy a problémy s koordinací.
- Než se pustíte do plného objemu výroby, vyžádejte si vzorky dílů a zprávy o rozměrové kontrole.
- Vyhodnoťte jejich zkušenosti s vašimi konkrétními požadavky na slitinu a tloušťku stěny.
Výběr dodavatele s osvědčeným řízením procesu je důležitý stejně jako samotná slitina nebo design většina defektů lití pod tlakem je způsobena nekonzistentními parametry procesu spíše než špatným návrhem součásti . Dodavatel, který může prokázat konzistentní úrovně pórovitosti, opakovatelnost rozměrů a automobilovou certifikaci, je obecně bezpečnější dlouhodobý partner pro pokračující výrobu.