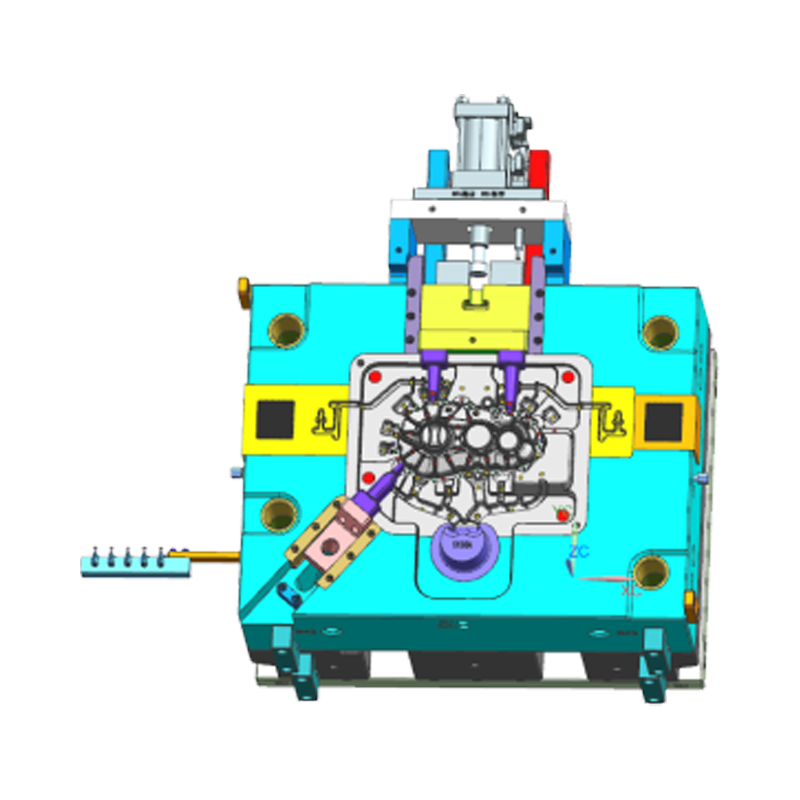
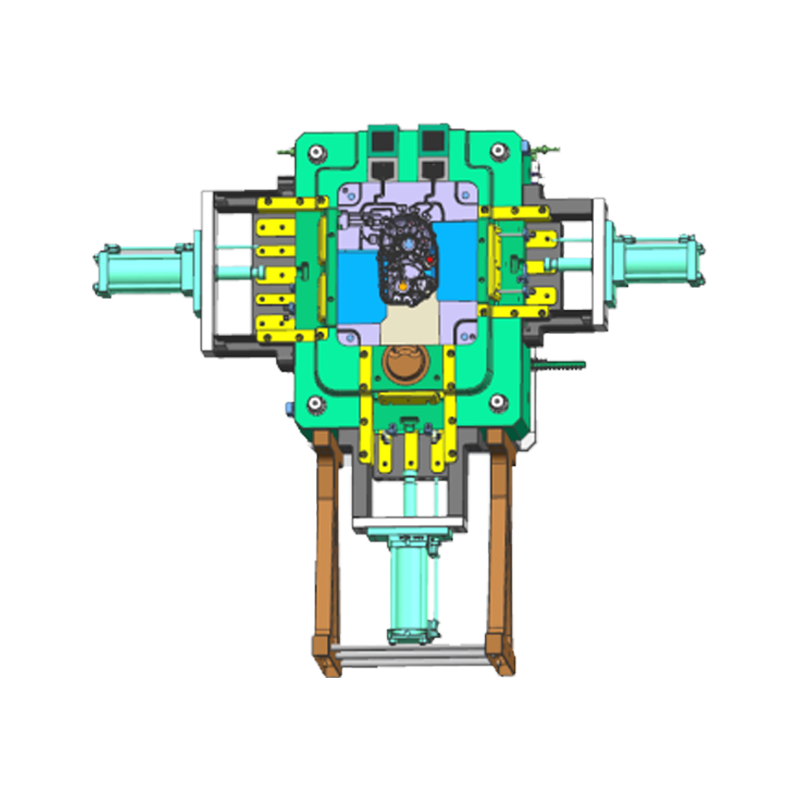
Tlakové odlitky z hořčíkové slitiny jsou nejpřímější odpovědí, když konstrukční kovová součást musí zhubnout, aniž by se obětovala tuhost, rozměrová přesnost nebo tepelný výkon. Hořčík je nejlehčí konstrukční kov v průmyslovém použití s přibližně 1,74 g/cm³, díky čemuž je zhruba o jednu třetinu lehčí než hliník. Správně navržená forma na tlakové lití z hořčíku může pojmout části stěny pod 1,5 mm a přesto vyrábět odlitky s pevností v tahu v rozmezí 200 až 230 MPa. Samotná slitina však nezaručuje dobrý díl; návrh formy, procesní okno a inženýrské zkušenosti tlakového odlévače určují, zda projekt proběhne hladce, nebo se změní na šrot.
Co je tlakové lití z hořčíkové slitiny?
Tlakové lití z hořčíkové slitiny je vysokotlaký proces, který vstřikuje roztavený hořčík do kalené ocelové dutiny vysokou rychlostí. Vstřikovací tlaky se běžně pohybují od 10 do 70 MPa a dutina se vyplní během milisekund, což je způsob, jak lze tenká žebra, montážní výstupky a složitou vnitřní geometrii odlévat místo obrábění.
Většina středních a malých hořčíkových dílů běží na strojích s horkou komorou, kde vstřikovací systém zůstává ponořený v roztavené slitině, udržuje kov na stabilní teplotě a zkracuje doby cyklu. Větší odlitky obvykle běží na strojích se studenou komorou, které před vstřikováním nalijí odměřené množství slitiny do brokové manžety. Obě konfigurace spoléhají na stejné základy: rychlé vyplnění dutiny, rychlé tuhnutí, řízené chlazení a čisté vyhození z nástroje. Ochranný plyn se během tavení používá k omezení oxidace a tavenina je zpracovávána bez tavidel, takže vměstky zůstávají dostatečně nízké pro konzistentní mechanické vlastnosti.
Po vysunutí se díly pohybují ořezáváním, odstraňováním otřepů a v mnoha případech CNC obráběním až do konečné tolerance. Hořčík se snadno obrábí, což je jedna z praktických výhod materiálu, ale obrábění musí být provedeno s náležitými protipožárními opatřeními, protože jemné hořčíkové třísky jsou hořlavé. Povrchová úprava, od konverzního lakování po lakování, následuje po obrábění a je součástí dodávané specifikace produktu.
Výběr slitiny a základy mechanických vlastností
Výběr slitiny je prvním rozhodnutím s trvalými následky, protože rozdíly mezi běžnými slitinami hořčíku jsou větší, než napovídají jejich názvy. Níže uvedená tabulka shrnuje standardní jakosti používané při výrobě tlakového lití.
Typické mechanické vlastnosti běžných hořčíkových slitin pro tlakové lití. Hodnoty jsou orientační a liší se podle tloušťky řezu a podmínek procesu. | Slitina | Pevnost v tahu (MPa) | Mez kluzu (MPa) | Prodloužení (%) | Typické aplikace |
| AZ91D | 230 | 150 | 3 | Pouzdra, konzoly, kryty, tenkostěnné konstrukční díly |
| AM60B | 220 | 130 | 8 | Nárazuvzdorné automobilové a konstrukční díly |
| AM50A | 200 | 110 | 10 | Vysoce tažné komponenty, rámy sedadel, úchyty |
| AE42 | 230 | 140 | 10 | Díly odolné proti tečení v blízkosti motoru nebo převodovky |
AZ91D zůstává výchozím pro většinu pouzder, držáků, krytů a obecných konstrukčních dílů, protože kombinuje vynikající slévatelnost, předvídatelnou pevnost a přijatelnou odolnost proti korozi po nanesení nátěru. AM60B a AM50A vyměňují zhruba 10 až 15 procent pevnosti v tahu za dvakrát až třikrát vyšší prodloužení, což z nich dělá ty správné slitiny pro díly, které čelí nárazům, vibracím nebo ohybu. AE42 je slitina, která specifikuje, kdy musí odlitek držet svůj tvar blízko trvalému teplu, protože jeho přísady vzácných zemin poskytují odolnost proti tečení nad rámec toho, co může poskytnout AZ91D.
Odolnost proti korozi je u hořčíku často mylně chápána. Holý hořčík není mistrem v korozi, ale správná slitina spárovaná se správným konverzním povlakem funguje přijatelně ve vnitřních prostorách a ve většině automobilových prostředí. Na výběru povlaku v praxi často záleží více než na slitině a dodavatel, který řídí proces odlévání i konečné úpravy, poskytuje předvídatelnější výsledek.
Úvahy o designu forem na tlakové lití hořčíku
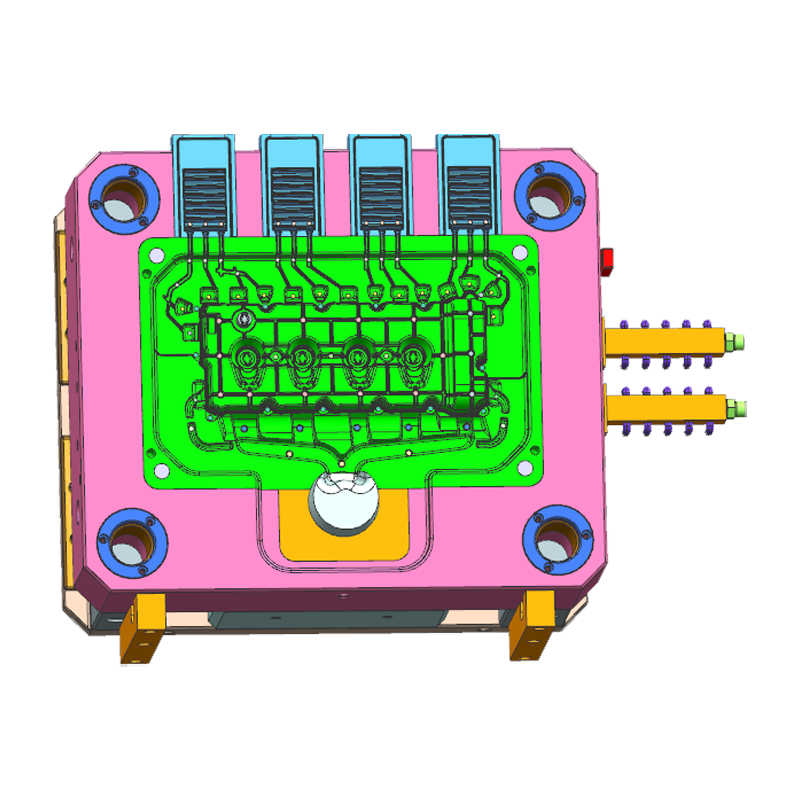
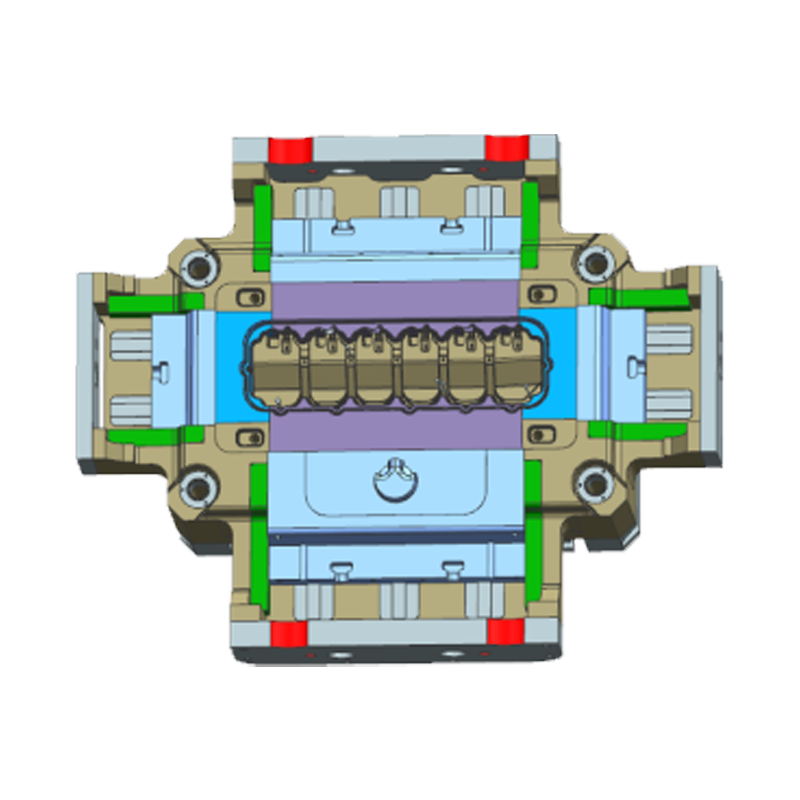
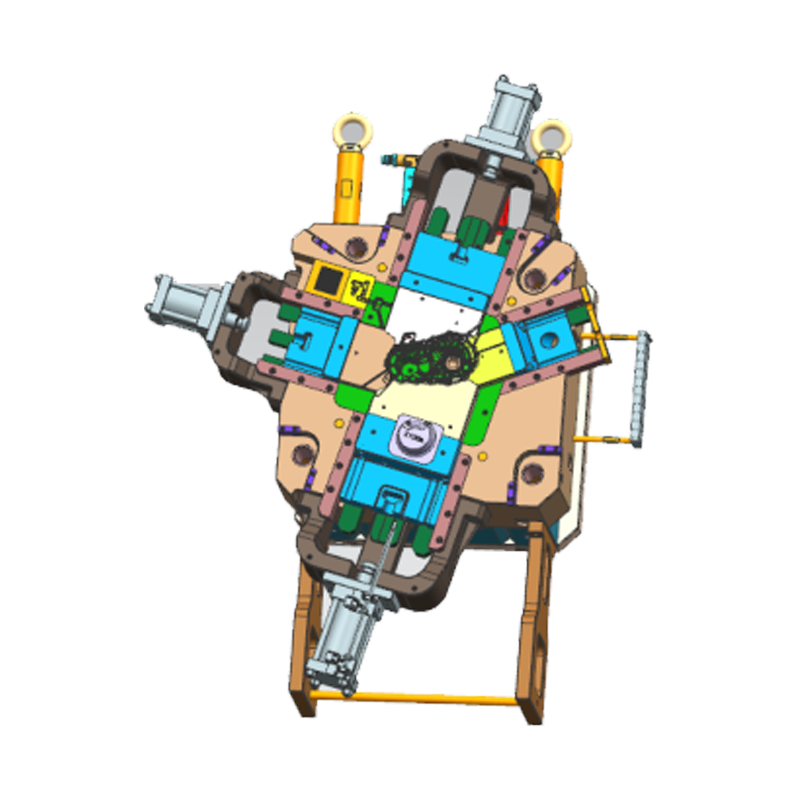
V hořčíkové tlakově lité formě se rozhoduje o úspěchu hořčíkového programu. Slitiny hořčíku tuhnou rychleji než hliník, takže forma se musí plnit, chladit a odvzdušňovat způsobem, který odpovídá rychlému zmrazování. Nástrojová ocel je normálně H13 nebo ekvivalentní jakosti pro práci za tepla, kalená a nitridovaná, takže dutina přežije jak tepelné cykly, tak erozivní proudění roztaveného kovu.
Pravidla návrhu, na kterých záleží nejvíce, jsou stejná, která při ignorování způsobují nejvíce produkčních problémů:
- Stejnoměrná tloušťka stěny v rozsahu 1,5 až 3,0 mm poskytuje nejlepší chování při plnění a chlazení. Jsou možné tenkostěnné odlitky od 0,8 do 1,2 mm, ale vyžadují širší vtoky, rychlejší vstřikování a mnohem přísnější kontrolu teploty formy.
- Úhly úkosu 0,5 až 2,0 stupňů na svislých stěnách umožňují součásti opustit formu bez deformace. Žebra a výstupky potřebují o něco větší průvan než ploché stěny.
- Smrštění probíhá o 0,6 až 0,7 procenta v závislosti na slitině a tloušťce průřezu a rozměry dutiny musí být vytvořeny s ohledem na tento smršťovací faktor.
- Vyvážené chladicí kanály jsou nezbytné. Nerovnoměrné chlazení je nejčastější příčinou deformace, vnitřní pórovitosti a vyřazených dílů.
- Přepady a průduchy mají přímý vliv na obsah plynu a oxidů. Shromažďují první studený kov a dávají zachycenému vzduchu výstup, což je přesně tam, kde se vyhrává nebo ztrácí těsnost tlaku.
- Vyhazovací kolíky by měly být umístěny ve větším počtu, spíše než se spoléhat na několik velkých kolíků, protože tenké hořčíkové části se při vyhazování snadno trhají.
Obchod, který navrhuje a vyrábí své vlastní nástroje, řeší tyto problémy dříve, než se forma dostane na výrobní plochu. To je důvod, proč kupující hořčíkových dílů stále více preferují práci s výrobce tlakových odlitků, který si sám navrhuje a vyrábí vlastní formy spíše než rozdělování nástrojů a odlévání mezi dvě samostatné společnosti. Kvalita formy se také projevuje v ceně za díl: nástroj se správně tvrzenými břitovými destičkami, sladěnými chladicími linkami a odolnými vyhazovacími systémy si zachovává dobu cyklu a kvalitu dílu po stovky tisíc výstřelů, zatímco lehce konstruovaná forma selže brzy a vezme si s sebou výrobní plán.
Aplikace napříč odvětvími
Automobilový průmysl je největším a nejnáročnějším trhem pro hořčíkové tlakové odlitky. Držáky sloupku řízení, skříně převodovky, rámy přístrojové desky a konstrukce sedadel všechny používají hořčík, protože ubírá hmotnost přesně tam, kde to ovlivňuje ovladatelnost a efektivitu. Platformy pro elektromobily seznam dále rozšiřují o kryty elektrických pohonů a konstrukční nosiče, které byly před několika lety hliníkovými díly. Rozsah automobilové komponenty ze slitiny hořčíku vyrobený specializovaným tlakovým litím ilustruje, jak úzce tyto díly integrují žebra, montážní výstupky a prvky odvádějící teplo.
 Vlastní slitina hořčíku Dodavatelé automobilových součástek, továrna Ningbo Yunmai Precision Machinery Co., Ltd. je Čína vlastní dodavatelé automobilových součástek ze slitiny hořčíku a automobilové slitiny z hořčíkové slitiny... Zobrazit produkt →
Dalším významným uživatelem je komunikační a elektronická zařízení. Hořčík poskytuje přirozené stínění EMI a RFI, což znamená, že stěna o tloušťce 1,0 až 1,2 mm blokuje elektromagnetické rušení téměř stejně dobře jako mnohem silnější hliníková nebo zinková stěna. Tato vlastnost odstraňuje potřebu samostatných stínících vložek v mnoha krytech a krytech. Vzhledem k tomu, že komunikační zařízení je často instalováno venku, musí lité pouzdro zvládat také teplo, vlhkost a mechanické zatížení, což tlačí konstruktéry k hořčíku, když plastové díly nemohou splnit kombinované požadavky.
Průmyslová zařízení a elektrické nářadí využívají výhody hořčíkového tlumení vibrací a snižují únavu obsluhy. Skříně motoru, kryty převodovek a těla ručních nástrojů mohou být vyrobeny jako jednotlivé odlitky s integrovanými montážními nálitky, žebry a chladicími žebry. Typické příklady ukazují, kolik struktury lze konsolidovat do jedné části a rozsah geometrie tlakové odlitky ze slitin hořčíku pro průmyslová zařízení dokazuje, že konsolidace v praxi.
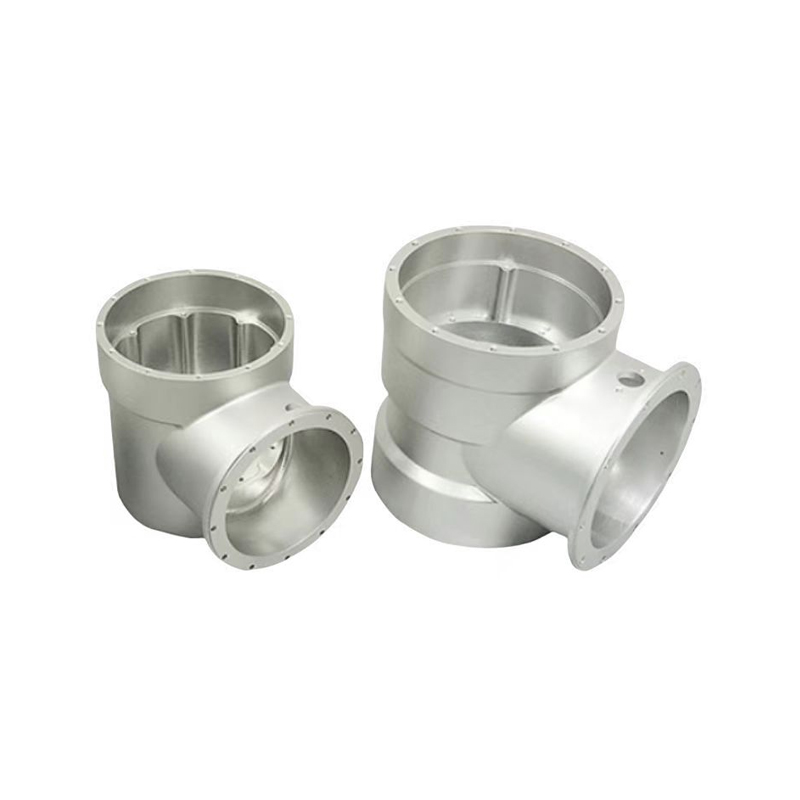 Vlastní dodavatelé průmyslového vybavení ze slitiny hořčíku, továrna Ningbo Yunmai Precision Machinery Co., Ltd. je Čína vlastní dodavatelé průmyslového vybavení ze slitiny hořčíku a průmyslová zařízení ze slitiny hořčíku... Zobrazit produkt →
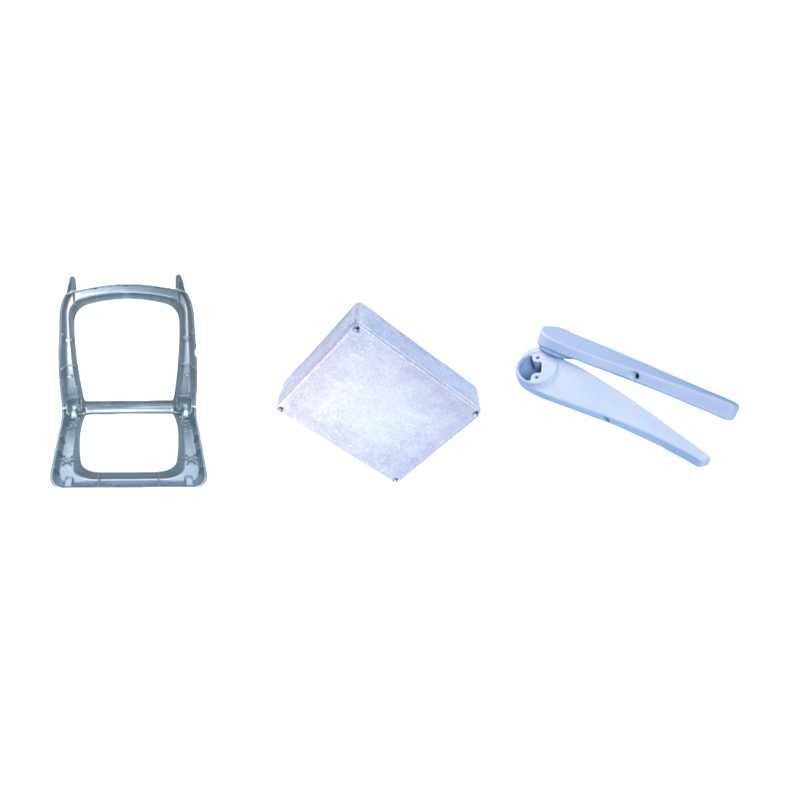
Širší kategorii tvoří speciální kryty, optická pouzdra a malé konstrukční součásti předměty ze slitiny hořčíku který ukazuje flexibilitu materiálu mimo automobilový a průmyslový mainstream.
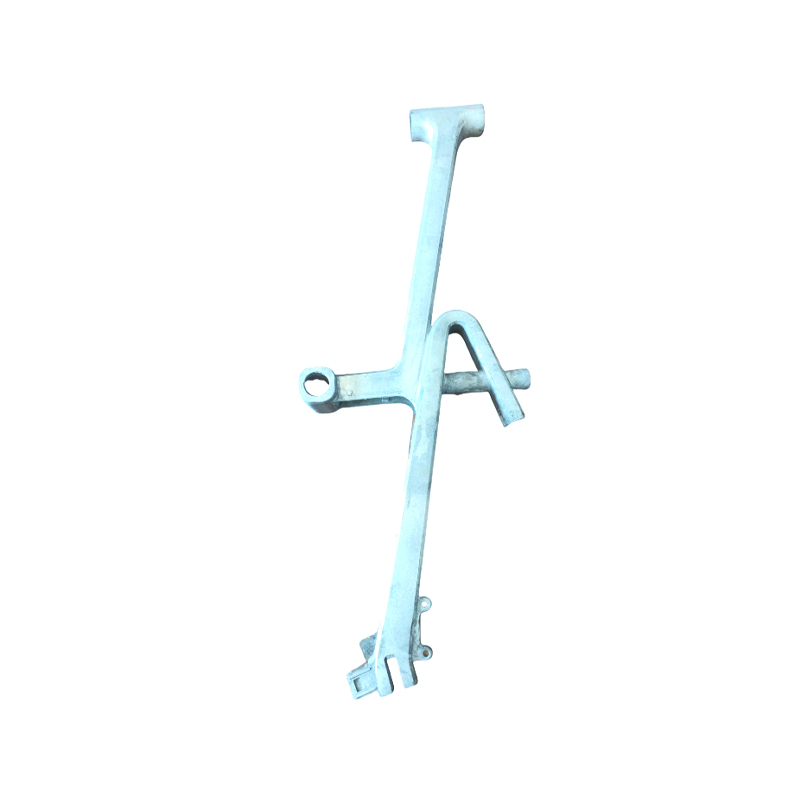 Zakázkové položky ze slitiny hořčíku Dodavatelé, továrna Ningbo Yunmai Precision Machinery Co., Ltd. je Čína vlastní dodavatelé položek ze slitiny hořčíku a továrna na položky ze slitiny hořčíku. Elektromag... Zobrazit produkt →
Kontroly před objednáním hořčíkových tlakových odlitků
Získávání hořčíkových tlakových odlitků zahrnuje několik rozhodnutí, která se nevztahují na hliníkové nebo zinkové projekty stejným způsobem.
- Mechanické požadavky jsou na prvním místě, volba slitiny až na druhém místě. Pokud bude díl snášet rázové zatížení, 3procentní prodloužení AZ91D může být nesprávná specifikace; AM60B nebo AM50A je často bezpečnější volání.
- Ochrana proti korozi musí být dohodnuta před zahájením obrábění. Většina hořčíkových dílů je opatřena konverzním povlakem a průmysloví zákazníci běžně specifikují bezchromové fosfátové nebo manganové úpravy. Barva a práškový nátěr také potřebují správnou předúpravu, jinak selžou.
- Očekávání pórovitosti by měla být zapsána. Tlakotěsná pouzdra potřebují vakuově asistované lití a pečlivě umístěné přepady a poloha vtoku již ovlivňuje, kde se objeví pórovitost.
- Kontrola návrhu formy by měla zahrnovat simulaci výplně, výpočty úhlu úkosu a rozložení chlazení. Požadavky na změnu se dramaticky prodraží, jakmile je forma tepelně zpracována a vyleštěna.
- Dokumentace procesu není volitelná. Materiálové certifikáty, zprávy o prvním artiklu a data o konzistenci mezi jednotlivými šaržemi oddělují řízený proces od hazardu.
- Rozpočet na sekundární operace. Hořčíkový odlitek může mít téměř čistý tvar, ale přesné otvory, závity a lícující plochy stále vyžadují obrábění. Konečné náklady na dodávku by měly zahrnovat obrábění, povrchovou úpravu a kontrolu, nikoli pouze cenu odlitku.
Dodavatelé, kteří navrhují formu a provozují proces odlévání pod jednou střechou, mají tendenci získat tyto body správně, protože stejný tým vidí návrh nástroje, chování procesu a výsledky kontroly společně. Pro inženýry, kteří vytvářejí užší seznam dodavatelů, je praktickým následným krokem kontrola průmyslové novinky o materiálech pro tlakové lití hořčíku a technologii forem sledovat, jak se vyvíjí produkční stránka.
Rozhodnutí použít tlakové odlitky z hořčíkové slitiny se obvykle řídí jednoduchou aritmetikou: nižší hmotností, tenčími stěnami a kratšími dobami cyklu. Spolehlivost této aritmetiky závisí stejným dílem na slitině, formě a procesní disciplíně slévárny. Specifikujte slitinu podle naměřených mechanických požadavků, zkontrolujte návrh formy lité pod tlakem z hořčíku stejně pečlivě jako výkres součásti a vyžádejte si údaje, které prokážou, že proces je řízen. Když jsou tyto podmínky splněny, tlakové lití hořčíku je jedním z nákladově nejefektivnějších způsobů výroby lehkých, tuhých a složitých kovových dílů.