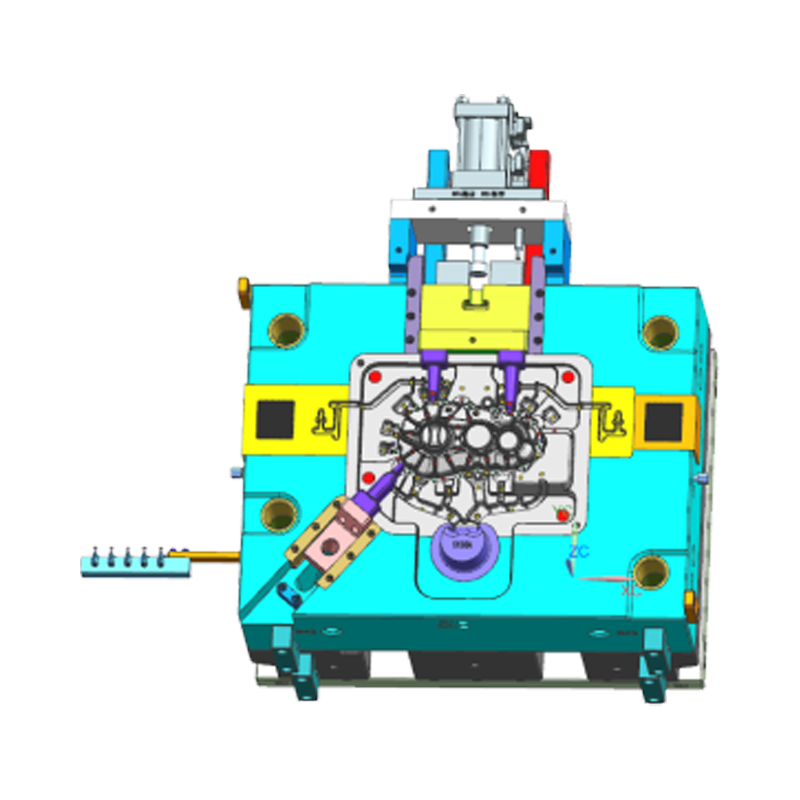
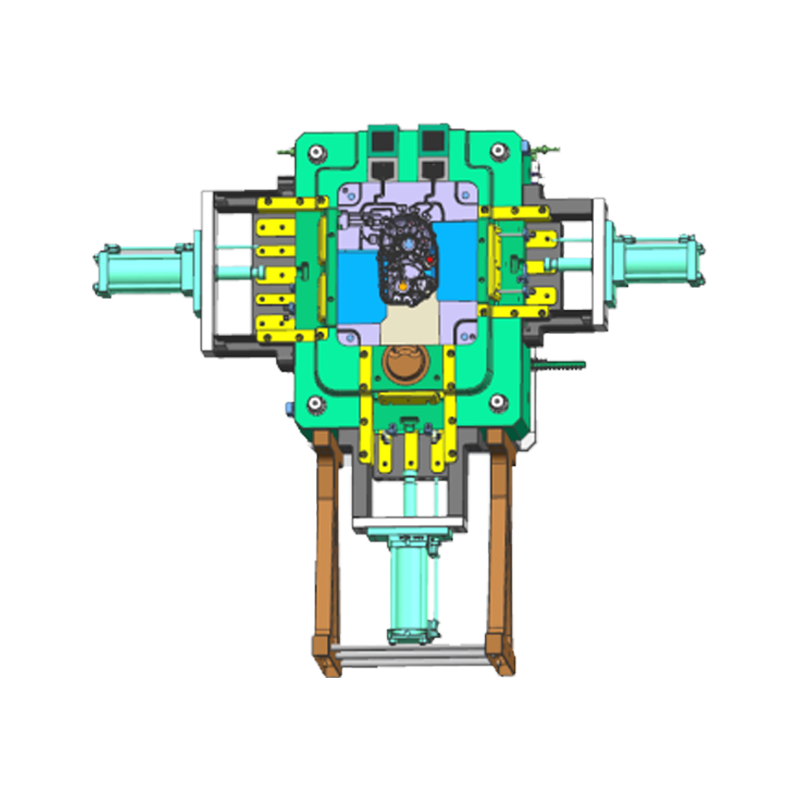
Tlakové odlitky ze slitiny zinku nabízejí kombinaci, které se může vyrovnat jen málo výrobních materiálů: pevnost a houževnatost dostačující pro automobilové bezpečnostní komponenty, plus tenké stěny, úzké tolerance a hladký povrch, který vyžaduje dekorativní hardware a kryty elektroniky. Praktický závěr je jednoduchý. Pokud vám díl padne do ruky a objem výroby je vysoký, Tlakové lití zinkové slitiny je obvykle nejekonomičtější cestou k trvanlivé kovové součásti .
Zinek se taví přibližně při 420 °C, rychle plní složité dutiny lisovacích nástrojů a vytváří opakovatelné díly s minimálním sekundárním obráběním. Přesné stroje Ningbo Yunmai, výrobce tlakových odlitků s vlastním návrhem a výrobou forem dodává od roku 2012 odlitky ze slitiny zinku spolu s hliníkovými a hořčíkovými součástmi zákazníkům v automobilovém, komunikačním, osvětlovacím, hardwarovém a strojním průmyslu. To, co následuje, odráží každodenní výrobní rozhodnutí, nejen materiálové listy.
Co jsou tlakové odlitky ze slitiny zinku?
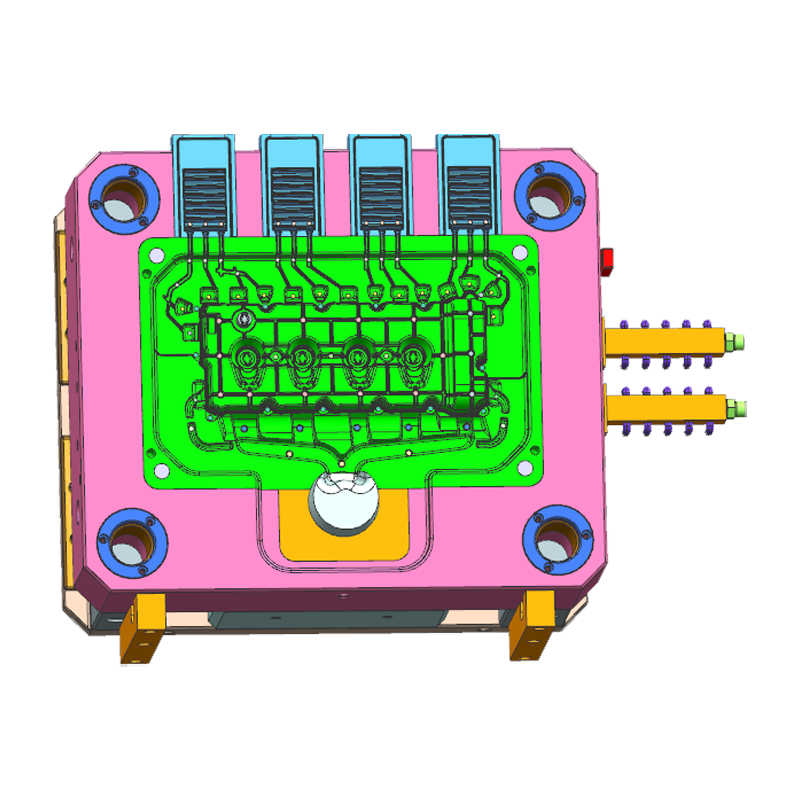
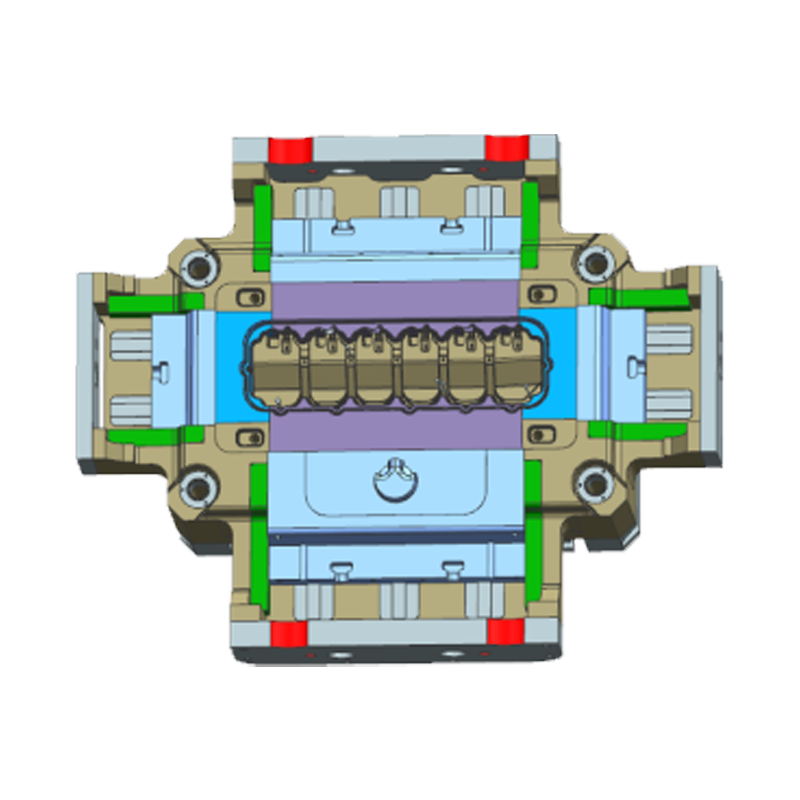
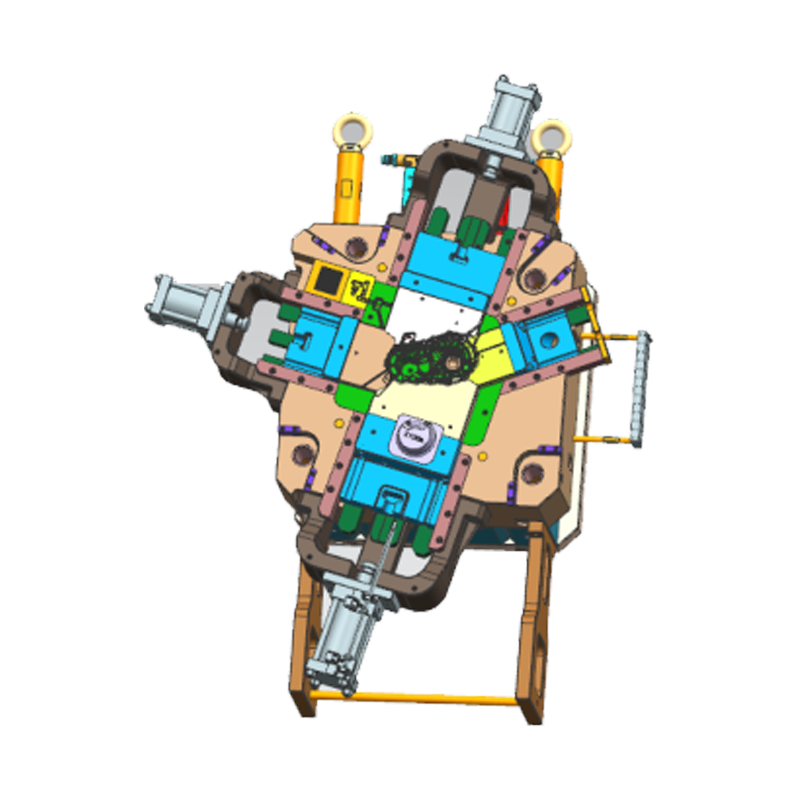
Tlakové lití zinkové slitiny je vysokotlaký proces, při kterém je roztavená slitina zinku vstřikována do kalené ocelové formy vysokou rychlostí. Kov ztuhne během několika sekund a každý strojní cyklus vytvoří hotový, rozměrově konzistentní díl. Vzhledem k tomu, že se matrice naplní ve zlomku sekundy, lze reprodukovat detaily jemné až 0,3 mm a konzistence mezi částmi zůstává zachována i při dlouhých výrobních sériích. Je to efektivní metoda pro střední až velkoobjemovou výrobu složitých dílů s tenkými částmi a zalitými prvky, jako jsou závity, výstupky a malé otvory.
Slitiny zinku spadají do dvou skupin. Slitiny ZAMAK, které kombinují zinek s hliníkem, hořčíkem a někdy i mědí, pokrývají většinu výrobních dílů. Slitiny ZA používají vyšší obsah hliníku pro zlepšení pevnosti při zvýšených teplotách a odolnosti proti tečení. Protože každá třída vyvažuje pevnost, tažnost, tvrdost a slévatelnost odlišně, rozhodnutí o slitině by mělo být učiněno před navržením formy , nikoli po uvolnění výkresu.
Hlavní slitiny pro tlakové lití zinku
Čtyři třídy pokrývají velkou většinu dnes vyráběných tlakových odlitků zinku.
Složení a typické použití nejběžnějších slitin zinku pro tlakové lití; skutečné mechanické hodnoty se liší podle konstrukce součásti a podmínek procesu. | Slitina | hliník % | % mědi | Klíčové vlastnosti | Typické aplikace |
| Zamak 3 | 3,5 - 4,3 | 0 | Nejlepší všestranná rovnováha pevnosti, tažnosti a slévatelnosti; vynikající výsledky pokovování | Obecné mechanické díly, skříně, hardware |
| Zamak 5 | 3,5 - 4,3 | 0,75 - 1,25 | Vyšší pevnost a tvrdost než Zamak 3 | Automobilové komponenty, strojní díly |
| Zamak 2 | 3,5 - 4,3 | 2,5 - 3,5 | Nejvyšší pevnost a tvrdost mezi značkami ZAMAK; dobré ložiskové vlastnosti | Ozubená kola, ložiska, držáky pro vysoké zatížení |
| ZA-8 | 8,0 - 8,8 | 0,8 - 1,3 | Zlepšená odolnost proti tečení a pevnost při zvýšených teplotách | Kryty a konstrukční části v blízkosti zdrojů tepla |
Speciální vysoce tekuté slitiny snižují minimální tloušťku stěny na zhruba 0,5 mm, což je cenné pro lehké elektronické štíty a jemně detailní dekorativní díly. K dispozici jsou také ZA-12 a ZA-27, ale obvykle se o nich uvažuje, když rozhoduje gravitační nebo nízkotlaké lití; pro konvenční tlakové lití jsou praktickou sadou čtyři výše uvedené třídy. Pro většinu konstrukčních a hardwarových komponent je však Zamak 3 nejbezpečnějším výchozím bodem: je to nejlépe zdokumentovaná třída s předvídatelnými mechanickými vlastnostmi a dobře zavedeným chováním pokovování. Vzhledem k tomu, že se chemie slitin a procesní standardy neustále vyvíjejí, revize novinky v oboru tlakového lití pravidelně pomáhá inženýrům udržovat jejich specifikace aktuální.
Proč konstruktéři specifikují tlakové odlitky ze slitiny zinku
Případ zinku se projevuje v pěti měřitelných výhodách:
- Tenké stěny. Stěny z 0,5 až 1,0 mm jsou praktické, snižují hmotnost a spotřebu materiálu bez obětování pevnosti.
- Rozměrová opakovatelnost. Díly drží tolerance v rozsahu ±0,05 mm as-cast, což zjednodušuje montáž a eliminuje obrábění mnoha prvků.
- Kvalita povrchu. Povrchová úprava jako odlitek je hladká a dostatečně hustá pro galvanické pokovování, práškové lakování nebo lakování s minimální přípravou.
- Rázová houževnatost. Slitiny zinku absorbují nárazy lépe než hliník, takže tenké části odolávají praskání během montáže a provozu.
- Delší životnost nástroje a rychlejší cykly. Nižší bod tání zinku, kolem 420 °C oproti 660 °C u hliníku, snižuje tepelnou únavu a podstatně prodlužuje životnost matrice.
Pro elektroniku existuje další výhoda: zinek poskytuje přirozené stínění elektromagnetického rušení, což je vlastnost, kterou plastové kryty mohou dosáhnout pouze s nanesenými vodivými povlaky.
Běžné aplikace tlakových odlitků ze slitin zinku
Odlitky ze slitiny zinku se objevují ve více průmyslových odvětvích, než si většina kupujících uvědomuje.
Automobilové komponenty. Válce zámků, ukotvení bezpečnostních pásů, mechanismy zrcátek, pouzdra senzorů a malé držáky jsou typické zinkové díly. Jsou malé, ale důležité z hlediska bezpečnosti, takže rozměrová stabilita a konzistence materiálu jsou rozhodující. naše automobilové komponenty ze slitiny zinku jsou vyráběny podle tohoto očekávání, obvykle s vlastními nástroji navrženými tak, aby byly tolerance pod kontrolou.
 Zakázkoví dodavatelé automobilových komponentů ze slitiny zinku, továrna Ningbo Yunmai Precision Machinery Co., Ltd. je čínský zakázkový dodavatel automobilových komponentů ze slitiny zinku a automobilových komponent ze slitiny zinku... Zobrazit produkt →
Elektronické a elektrické díly. Konektory, pouzdra spínačů, svorky a mikropřevodovky využívají zinek pro jeho rozměrovou přesnost, tenkostěnnou tažnost a vodivé stínění. Když musí být pouzdro malé a zároveň elektromagneticky stíněné, je zinek často ekonomičtější než plast se sekundárními povlaky. Reprezentativní příklady, včetně pouzder a krytů se zalitými detaily, jsou uvedeny v našem elektronika a elektrické díly ze slitiny zinku .
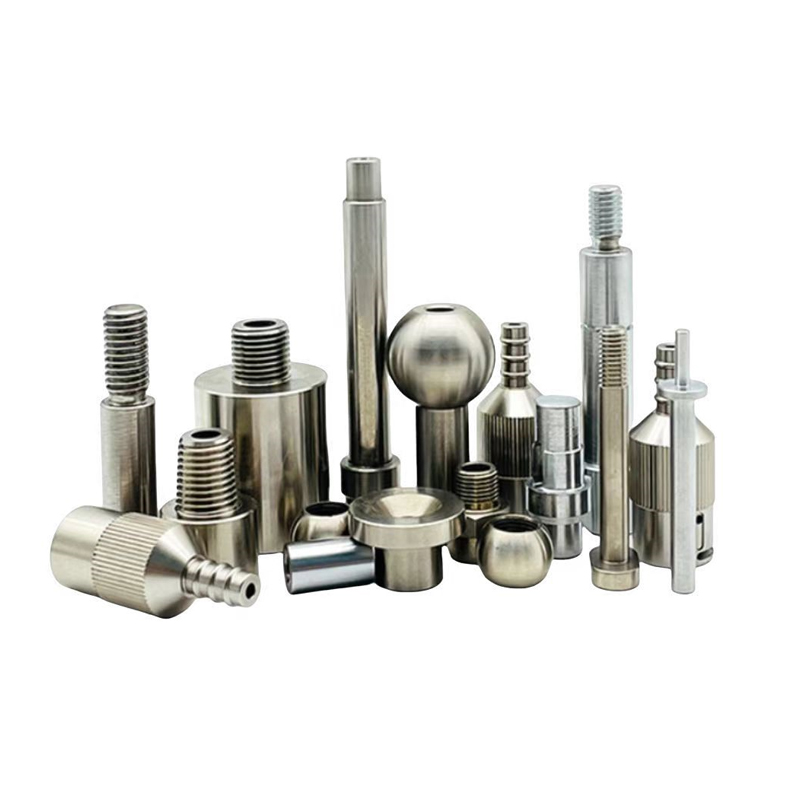 Dodavatelé elektronických a elektrických dílů na zakázku ze slitiny zinku, továrna Ningbo Yunmai Precision Machinery Co., Ltd. je Čína vlastní dodavatelé elektroniky a elektrických dílů ze slitiny zinku a elektronické slitiny zinku... Zobrazit produkt →
Hardware a koupelnové doplňky. Povrchová úprava je v tomto sektoru rozhodujícím faktorem. Rukojeti vodovodních baterií, sprchové hlavice, dveřní zámky a kování skříněk jsou tlakově lité ze zinku, protože materiál reprodukuje jemné detaily a přijímá chrom, kartáčovaný nikl a PVD povrchovou úpravu bez problémů s porézností. naše kování ze slitiny zinku a koupelnové doplňky jsou řízeny jako specializovaná linka, protože kvalita konečné úpravy závisí na kontrolované kvalitě taveniny a dobře navržených matricích.
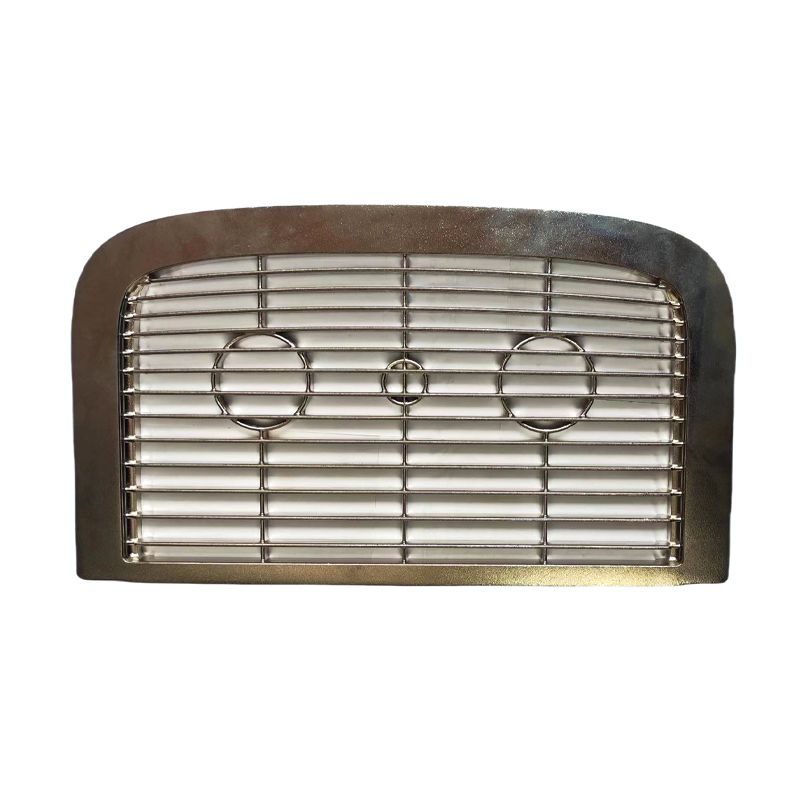 Dodavatelé železářského a koupelnového příslušenství na zakázku ze slitiny zinku, továrna Ningbo Yunmai Precision Machinery Co., Ltd. je čínský zakázkový dodavatel železářského a koupelnového příslušenství ze slitiny zinku a železářského zboží ze slitiny zinku ... Zobrazit produkt →
Strojní a průmyslové díly. Pneumatické armatury, páky, ozubená kola, vačky a malé součásti čerpadel spoléhají na vlastnosti zinkových ložisek a opotřebení, které umožňují přímý kontakt kov na kov v pomalu se pohybujících mechanismech bez samostatných pouzder. Kromě těchto sektorů se zinek objevuje také v ručním nářadí, průmyslových konektorech a ozdobných lištách, kde na kvalitě pokovení a rozměrové konzistenci záleží více než na pevnosti.
Konstrukční úvahy pro zinkové tlakové odlitky
Tloušťka stěny
Obvykle udržujte stěny co nejjednotnější 0,8 až 1,5 mm pro konstrukční díly. Náhlé změny tloušťky vytvářejí propady a vnitřní pórovitost, protože tlusté části zůstávají déle roztavené a vytahují materiál z povrchu. Tam, kde je potřeba větší tuhost, přidejte žebra místo zvýšení tloušťky stěny.
Úhly ponoru a poloměry rohů
Navrhujte minimálně 0,5° ponoru na stěnách dutin a 1° až 1,5° na jádrech, aby se díl spolehlivě uvolnil z matrice. Vnitřní rohy potřebují velké poloměry; ostré rohy koncentrují napětí a pomalý tok kovu, což způsobuje kosmetické i mechanické vady. Moderní analýza toku formy identifikuje problémy s plněním a tuhnutím před řezáním oceli, a proto by nová forma nikdy neměla být schválena bez kontroly simulace.
Tolerance a přídavky na konečnou úpravu
Specifikujte tolerance podle funkce. Praktickým výchozím bodem je ±0,05 mm na protilehlých plochách a uvolněnější hodnoty jinde, čímž se vyhnete nákladům na zbytečně těsné výkresy. Závity, drážky a lisované prvky lze obvykle odlévat přímo. Pokud bude díl pokovován, pamatujte, že dekorativní chromové a niklové systémy přidávají povrchu několik mikronů a mohou ovlivnit pevné rozměry.
Odlévání zinkové slitiny nebo hliníku?
Pravidlo rychlého rozhodování: zvolte zinek pro malé, složité a vysoce přesné součásti; zvolte hliník pro velké, lehké konstrukční díly, které vykazují vyšší provozní teploty.
Několik čísel činí kompromis konkrétní. Teplota tání zinku přibližně 420 °C umožňuje rychlejší cykly a obvykle dvoj až trojnásobnou životnost nástroje ve srovnání s ekvivalentním hliníkovým nástrojem. Zinek lze odlévat se stěnami do 0,5 mm, zatímco hliník obecně potřebuje alespoň 1,5 mm, aby se zabránilo tečení za studena a poréznosti. Zinek také poskytuje vyšší rázovou houževnatost a lepší povrch jako litý. Výhodou hliníku je jeho hustota, zhruba o jednu třetinu nižší, a jeho silnější výkon při zvýšených teplotách.
Běžné jsou smíšené projekty: velké hliníkové pouzdro spárované s malými zinkovými držáky nebo zinkový mechanismus uvnitř hliníkového rámu. Oba kovy mají své místo a výroba obou nám umožňuje doporučovat spíše na základě funkce než dostupné výbavy. Pro spravedlivé srovnání nákladů modelujte cenu hotového dílu včetně amortizace nástrojů, doby cyklu, sekundárních operací a dokončovací úpravy, spíše než porovnávejte cenu materiálu za kilogram samotnou.
Výběr správného partnera pro tlakové lití zinku
Jedinou největší pákou na náklady a dodací lhůty je to, zda dodavatel navrhuje a vyrábí matrice vlastními silami. Když návrh forem, výrobu nástrojů a odlévání řeší samostatné společnosti, stávají se tolerance vyjednáváním namísto technického rozhodnutí. Dodavatel, který řídí celý řetězec, komprimuje harmonogram a přebírá jasnou odpovědnost za výsledek.
Než si vyberete partnera, položte si těchto pět otázek:
- Které slitiny zinku slévárna pravidelně provozuje a jak ověřuje vstupní materiál?
- Navrhuje a vyrábí dodavatel interně?
- Jaké kontrolní zařízení se používá pro první výrobky a během sériové výroby?
- Jak jsou řízeny dokončovací procesy, jako je pokovování a práškové lakování?
- Jaký je zdokumentovaný postup, když se při sériové výrobě objeví rozměrová odchylka?
Slévárna s širokými aplikačními zkušenostmi přináší procesní disciplínu do malých přesných dílů. Výrobci lisovacích nástrojů, kteří postavili formy pro převodové skříně, komunikační komponenty a osvětlovací části, rozumí vtokům, tepelnému řízení a vyhazování způsoby, které předcházejí problémům po proudu. Sledujte naše firemní novinky pro aktualizace nástrojů a výrobních možností.
Se správnou slitinou, správným designem matrice a partnerem, který ovládá obojí, Tlakové odlitky ze slitiny zinku zůstávají jedním z nejspolehlivějších a cenově nejefektivnějších procesů tváření kovů k dispozici výrobcům.