Tlakové lití hliníku je dominantním výrobním procesem pro konstrukční a mechanické součásti motocyklů. Vyrábí díly s úzké rozměrové tolerance, vysoký poměr pevnosti k hmotnosti a složité vnitřní geometrie že žádná jiná metoda hromadné výroby se nemůže rovnat za ekvivalentní náklady. Od klikových skříní motoru a převodových skříní až po držáky kyvné vidlice a svorky řídítek, většina kritických nosných hliníkových dílů na moderních motocyklech je odlévaná pod tlakem – tento fakt platí pro základní vozy, sportovní motocykly i těžké cruisery.
Pochopení jak motocyklový odlitek díly, jaké slitiny se používají a to, co odděluje přesný odlitek od nestandardního, je zásadní pro inženýry, nákupní týmy a kohokoli, kdo specifikuje nebo hodnotí hliníkové komponenty pro motocyklové aplikace.
Proč tlakové lití hliníku dominuje výrobě součástí motocyklů
Motocykly kladou na své konstrukční součásti jedinečně náročný soubor požadavků: nízká hmotnost pro maximalizaci poměru výkonu a hmotnosti, tepelná stabilita dílů přiléhajících k motoru, odolnost proti vibracím pro dlouhou životnost a geometrická složitost pro integraci více funkcí do jednotlivých odlitků. Tlakové lití hliníku splňuje všechny tyto požadavky současně.
Redukce hmotnosti bez strukturálních kompromisů
Hustota hliníku je přibližně 2,7 g/cm³ , zhruba třetinový oproti oceli při 7,85 g/cm³. Hliníková kliková skříň, která by vážila 4,5 kg v litině, váží méně než 1,6 kg – úspora, která přímo zlepšuje ovladatelnost, spotřebu paliva a únavu jezdce na dlouhé vzdálenosti. U výkonných motocyklů, kde záleží na každém kilogramu, je tato výhoda nenahraditelná. Honda CBR600RR například používá pro své hlavní části rámu tlakově litý hliník, což přispívá k celkové hmotnosti za mokra pouhých 189 kg navzdory plnému podvozku a řadovému čtyřválcovému motoru o objemu 600 ccm.
Efektivita procesu ve výrobním měřítku
Vysokotlaké lití (HPDC) vstřikuje roztavený hliník do tvrzené ocelové formy při tlacích mezi 10 000 a 30 000 psi a časy cyklů jen 15–60 sekund na výstřel. Pro výrobce vyrábějící desítky tisíc motorů měsíčně je tato kapacita srovnatelná s litím do písku, kováním nebo obráběním ze sochoru. Samotné zápustky – obvykle nástrojová ocel H13 – vydrží 80 000 až 150 000 výstřelů před nutností výměny, díky čemuž jsou náklady na amortizaci nástroje na součástku extrémně nízké v objemu.
Svoboda designu pro složité integrované díly
Tlakové lití umožňuje odlévat vnitřní průchody, výstupky, žebra, závitové vložky a montážní prvky v jediné operaci. Kliková skříň motoru odlévaná pod tlakem z hliníku může obsahovat olejové kanály, vrtání ložisek, chladicí žebra a konstrukční žebra v jedné části, což by v alternativním procesu vyžadovalo pět nebo šest obrobených a svařovaných součástí. Tato integrace snižuje pracnost při montáži, eliminuje potenciální únikové cesty a zlepšuje celkovou tuhost konstrukce.
Proces tlakového lití hliníkových dílů motocyklů: Krok za krokem
Produkce přesnosti motocyklové hliníkové odlévání zahrnuje přísně kontrolovaný sled operací. Změny v jakékoli fázi se šíří do rozměrové chyby, pórovitosti nebo degradace mechanických vlastností v hotové součásti.
Návrh formy a příprava nástrojů
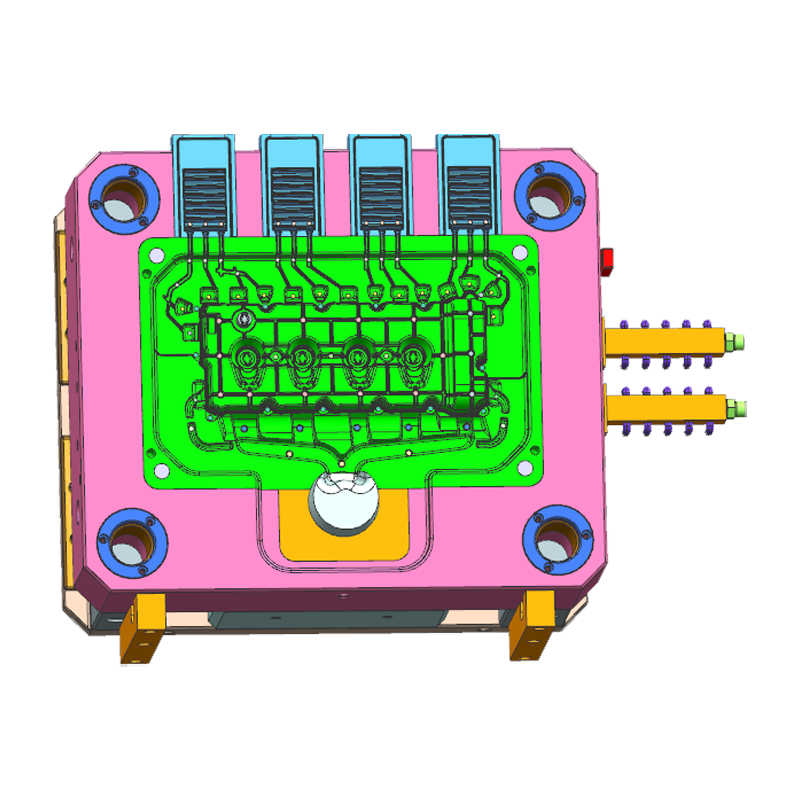
Návrh formy je nejdůslednějším krokem v celém procesu. Forma musí odpovídat hliníku objemové smrštění přibližně 3,5–5 % během tuhnutí, což vyžaduje kompenzační geometrii ve všech kritických rozměrech. Umístění vtoku, geometrie žlabu a umístění přepadu určují, jak roztavený kov vyplní dutinu – špatné vzory výplně způsobují studené uzávěry, chybné běhy a koncentraci pórovitosti. Simulační software (jako je MAGMASOFT nebo ProCAST) je nyní standardem pro ověřování návrhu lisovacích součástí motocyklů před řezáním jakékoli oceli.
Řízení tavení slitin a teploty
Ingoty z hliníkové slitiny se taví v dozvukových nebo kelímkových pecích a udržují se při přesně kontrolované teplotě – typicky 620–700 °C (1148–1292 °F) v závislosti na kvalitě slitiny. Teplota kovu přímo ovlivňuje tekutost, chování výplně a kvalitu povrchu. Před odléváním se provádí odplynění dusíkem nebo argonem, aby se odstranil rozpuštěný vodík, který při tuhnutí tvoří porézní bubliny. Obsah vodíku v dobře odplyněném hliníku by měl být nižší 0,1 ml/100 g pro konstrukční odlitky motocyklů.
Vysokotlaké vstřikování a tuhnutí
Vstřikovací pouzdro tlakového licího stroje přijímá odměřený objem roztaveného hliníku. Hydraulický plunžr pak vhání kov do dutiny zápustky ve dvou fázích: pomalá první fáze k naplnění oběžného kola bez turbulencí, následovaná rychlou druhou fází vysokou rychlostí k vyplnění dutiny dílu před předčasným tuhnutím. Kov tuhne pod intenzifikačním tlakem – tlakem třetí fáze aplikovaným po vyplnění dutiny – který stlačí veškerou zbývající poréznost a zlepší hustotu v tlustých částech. K úplnému ztuhnutí obvykle dochází uvnitř 2–10 sekund po injekci.
Vysunutí, oříznutí a následné zpracování
Po ztuhnutí vytlačovací čepy vytlačují odlitek z formy. Systém žlabů, přepady a záblesky jsou oříznuty v ořezávací matrici, dokud je díl stále dostatečně teplý pro čisté stříhání. Kritické otvory a protilehlé povrchy jsou poté CNC obrobeny na konečnou toleranci – obvykle ±0,05 mm nebo těsnější pro ložisková pouzdra a těsnicí plochy. Tepelné zpracování (popouštění T5 nebo T6) může být aplikováno na vysoce namáhané konstrukční odlitky ke zlepšení meze kluzu.
Hliníkové slitiny používané u tlakových odlitků motocyklů
Ne všechny slitiny hliníku jsou vhodné pro tlakové lití a ne všechny slitiny pro tlakové lití jsou vhodné pro každou motocyklovou aplikaci. Výběr slitin řídí kompromisy mezi slévatelností, mechanickou pevností, tepelnou odolností a korozním výkonem.
| Slitina | Složení klíče | Pevnost v tahu (jako obsazení) | Vlastnosti klíče | Typická motocyklová aplikace |
| A380 (ADC12) | Al-Si8,5-Cu3,5 | ~317 MPa | Výborná slévatelnost, dobrá pevnost, nízká cena | Klikové skříně, skříně převodovek, kryty |
| A383 (ADC10) | Al-Si10-Cu2 | ~310 MPa | Lepší plynulost než A380, schopnost jemnějších detailů | Tenkostěnné držáky, kryty přístrojů |
| A360 | Al-Si9-Mg0,5 | ~296 MPa | Vynikající odolnost proti korozi, tlaková těsnost | Hydraulické komponenty, skříně chladicí kapaliny |
| A413 | Al-Si12 | ~296 MPa | Vynikající tekutost, složité tenké řezy | Tělesa karburátorů, složité kryty |
| Silafont-36 (AlSi10MnMg) | Al-Si10-Mn0,6-Mg0,3 | ~340 MPa (T7: ~360 MPa) | Vysoká tažnost, tepelně zpracovatelná, strukturální | Uzly rámu, otočné sekce kyvné vidlice |
Běžné hliníkové slitiny používané v tlakových odlitcích motocyklů s mechanickými vlastnostmi a typickými aplikacemi
A380/ADC12 zůstává celosvětově tažnou slitinou pro aplikace tlakového lití motocyklů díky vyváženosti slévatelnosti, mechanického výkonu a nákladů na suroviny. Novější vakuové a strukturální procesy tlakového lití však stále častěji používají slitiny s nízkým obsahem železa a vysokou tažností, jako je Silafont-36, které podporují tepelné zpracování po odlévání – standard A380 nenabízí kvůli obsahu mědi, který způsobuje puchýře během zpracování v roztoku.
Klíčové díly motocyklů vyráběné tlakovým litím hliníku
Řada komponentů vyráběných jako hliníkové odlitky motocyklů zahrnuje celý stroj – od vnitřků hnacího ústrojí až po držáky podvozku a konstrukci karoserie. Každá aplikace klade specifické požadavky na vlastnosti odlitku.
Součásti motoru a hnacího ústrojí
Komponenty motoru představují nejobjemnější a technicky nejnáročnější motocyklové tlakově lité díly. Klikové skříně musí udržovat přesné vyrovnání vrtání ložiska v teplotním rozsahu od studeného startu (-20 °C) až po plně zahřáté provozní podmínky (přes 120 °C na povrchu klikové skříně), přičemž musí odolávat vnitřnímu tlaku oleje a přenášet konstrukční zatížení celé sestavy motoru. Hlavy válců – zejména u kapalinou chlazených motorů – obsahují složité vnitřní vodní pláště, otvory sedel ventilů a nástavce zapalovacích svíček, to vše odlité v jediném hliníkovém odlitku.
- Klikové skříně a kryty klikové skříně — primární konstrukční kryt pro otočnou montáž
- Bloky válců — často se zalisovanými ocelovými nebo hliníkovými vložkami potaženými Nikasilem
- Hlavy válců — včetně geometrie spalovací komory a tvarů otvorů
- Skříně převodovky a spojky
- Tělesa olejových čerpadel a tělesa vodních čerpadel
Díly podvozku a odpružení
Moderní sportovní a dobrodružné motocykly stále častěji používají velkoformátové tlakové odlitky pro uzly podvozku – sekce, které dříve vyžadovaly výrobu svařované oceli. BMW S1000RR a Ducati Panigale V4 používají hlavní části rámu odlévané pod tlakem z hliníku, které integrují hlavu řízení, upevňovací body motoru a čep kyvné vidlice v jediném odlitku, čímž se eliminují svary na nejvíce namáhaných spojích podvozku.
- Otočné držáky kyvné vidlice a závěsy
- Horní a spodní část korunky vidlice (trojitá svorka).
- Držáky stupaček a držáky pomocného rámu
- Držáky brzdových třmenů a tělesa hlavního válce
Elektrické a pomocné skříně
Tepelná vodivost hliníku pod tlakem — přibližně 96 W/m·K pro A380 — dělá z něj preferovaný materiál krytu pro součásti, které vytvářejí nebo musí odvádět teplo. Kryty alternátorů, pouzdra regulátoru napětí a rámečky LED světlometů s integrovanými chladiči jsou stále častěji specifikovány z hliníkového tlakového odlitku pro řízení tepelného zatížení elektroniky bez přidání vyhrazených chladicích systémů.
Pórovitost: kritická kvalitativní výzva pro motocyklové tlakově lité díly
Pórovitost – malé dutiny v odlitku – je jediným nejvýznamnějším problémem kvality u hliníkových tlakových odlitků motocyklů. Snižuje mechanické vlastnosti, způsobuje úniky tlaku v součástech vedoucích kapalinu a vytváří místa iniciace poruch při cyklickém zatěžování. Správa poréznosti je primární technickou výzvou, která odděluje vysoce kvalitní dodavatele tlakově litých motocyklů od výrobců komodit.
Porozita plynu vs. smršťovací pórovitost
Plynová pórovitost vzniká z rozpuštěného vodíku uvolněného během tuhnutí, produkující kulaté dutiny s hladkými stěnami typicky 0,1-2 mm v průměru. Smršťovací pórovitost se tvoří tam, kde tekutý kov nemůže dostatečně rychle zásobovat tuhnoucí oblasti, produkovat nepravidelné dutiny s hrubými stěnami v tlustých částech nebo oblastech vzdálených od brány. Oba typy snižují únavovou životnost – studie ukázaly, že vzorky hliníku HPDC bez pórů dosahují únavové životnosti 3-5x déle než ekvivalentní vzorky s porozitou 1–2 % objemu.
Vakuové lití kritických dílů
Vakuové vysokotlaké lití (VHPDC) evakuuje dutinu formy níže absolutní tlak 50 mbar před vstřikováním, čímž se eliminuje většina zachyceného vzduchu, který způsobuje poréznost plynu. Díly vyrobené tímto způsobem mohou být tepelně zpracovány (na rozdíl od standardních HPDC dílů, kde zachycený plyn expanduje během zpracování roztokem a vytváří povrchové puchýře), což otevírá možnost temperování T6, které může zvýšit mez kluzu 40–60 % oproti původnímu stavu . Prémiové konstrukční odlitky motocyklů – včetně uzlů rámu a hlav řízení – z tohoto důvodu stále více specifikují VHPDC.
Kontrolní metody pro detekci pórovitosti
K charakterizaci poréznosti v tlakových odlitcích motocyklů se používá několik nedestruktivních a destruktivních kontrolních metod:
- Rentgenová radiografie: Standardní kontrola klikových skříní motoru a konstrukčních dílů; detekuje vnitřní dutiny až do velikosti přibližně 0,3 mm pomocí digitálních systémů
- CT skenování: 3D volumetrické mapování pórovitosti; používá se pro kvalifikaci kritických dílů a analýzu poruch spíše než pro kontrolu výroby
- Tlaková zkouška: Povinné pro olejové a chladicí kanály; díly jsou natlakovány vzduchem pod vodou nebo heliem, aby se zjistily únikové cesty z povrchově spojené pórovitosti
- Destruktivní dělení: Používá se během vývoje procesu k charakterizaci distribuce poréznosti a ověření návrhu formy před zahájením výroby
Povrchová úprava a konečná úprava hliníkových odlitků motocyklů
As-cast aluminum surfaces are adequate for internal, unexposed components, but most visible or corrosion-exposed motorcycle die cast parts require surface treatment to achieve the required appearance and durability.
Shot Blasting and Tumbling
Shot blasting with steel or ceramic media removes die release agent residue, minor flash, and surface oxides. It also imparts a compressive residual stress layer that improves fatigue resistance — shot-peened aluminum surfaces show fatigue life improvements of 15–30% compared to as-machined surfaces in rotating bending tests. Tumbling in abrasive media is used for small castings to achieve a uniform matte finish before coating or anodizing.
Anodizing
Anodizing converts the aluminum surface into a hard aluminum oxide layer, improving corrosion resistance and wear resistance. Hard anodizing (Type III) produces layers 25–100 µm thick with hardness comparable to mild steel (HV 300–500), making it the standard finish for high-wear surfaces on motorcycle die castings such as fork crown clamps, handlebar risers, and brake caliper mounts. Standard Type II anodizing (10–25 µm) provides the decorative colored finishes seen on aftermarket and OEM accessories.
Powder Coating and E-Coating
Powder coating provides a durable organic finish in a wide range of colors and textures, with typical film thicknesses of 60–120 µm . E-coating (electrodeposition coating) is used for corrosion-critical structural castings on OEM motorcycles — it achieves complete coverage of complex internal geometries that spray coatings cannot reach, providing a consistent primer layer before topcoat application. Many OEM crankcase castings receive an e-coat primer followed by powder topcoat in corrosion-prone markets.
Polishing and Bright Finishing
Engine covers, rocker covers, and decorative castings on cruiser and custom motorcycles often receive mechanical polishing to a mirror or brushed finish. This is technically demanding on die cast parts because porosity exposed at the surface becomes highly visible after polishing — it demands either very low-porosity castings from the outset or an impregnation process to seal surface-connected voids before polishing.
Die Casting vs. Alternative Manufacturing Processes for Motorcycle Parts
Die casting is not the only manufacturing route for aluminum motorcycle components. Understanding where it excels and where alternatives are more appropriate is essential for engineering decisions and supplier evaluation.
| Process | Dimensional Accuracy | Mechanical Properties | Tooling Cost | Cycle Time | Best For |
| High-Pressure Die Casting | ±0.1–0.3 mm as-cast | Good (limited heat treat) | High ($30K–$300K ) | 15–60 sec/shot | High-volume complex parts |
| Gravity Die Casting | ±0.3–0.8 mm | Good (heat-treatable) | Medium ($5K–$50K) | 2–5 min/shot | Medium volume, structural parts |
| Sand Casting | ±0.8–2.0 mm | Moderate | Low ($500–$5K) | 10–30 min/part | Prototypes, low volume, large parts |
| Forging | ±0.2–0.5 mm (post-machine) | Excellent (grain flow) | High ($20K–$150K) | 30–120 sec/part | Swingarms, wheels, triple clamps |
| CNC Machining from Billet | ±0.01–0.05 mm | Excellent | Low (no tooling) | Minutes to hours/part | Racing, custom, prototypes |
Comparison of aluminum manufacturing processes for motorcycle components across key technical and commercial factors
Forging remains the preferred process for swingarms, triple clamps, and wheel hubs on premium motorcycles because forged grain flow structure delivers superior fatigue resistance under the bending and torsional loads these parts experience. However, die casting is irreplaceable for complex enclosed geometries — crankcases, gearbox housings, and cylinder blocks cannot be forged or cost-effectively machined from billet at production volumes.
Quality Standards and Specifications for Motorcycle Die Cast Suppliers
OEM motorcycle manufacturers and serious aftermarket suppliers specify quality requirements through a combination of industry standards, internal engineering specifications, and supplier qualification processes. Understanding these requirements is essential when selecting a motorcycle aluminum die casting supplier.
- IATF 16949: The automotive and motorcycle industry quality management system standard, superseding ISO/TS 16949. Any tier-1 supplier to major OEMs (Honda, Yamaha, Kawasaki, BMW) is expected to hold this certification. It mandates advanced product quality planning (APQP), production part approval process (PPAP), and ongoing statistical process control (SPC) for critical characteristics.
- ASTM B85 / EN 1706: Material specifications for aluminum die casting alloys, defining chemical composition limits, mechanical property requirements, and test methods. A380 is covered under ASTM B85; its European equivalent ADC12 is covered under JIS H5302.
- NADCA Product Specification Standards: The North American Die Casting Association publishes dimensional tolerance standards and cosmetic acceptability criteria specifically for die castings, providing the reference framework most OEM engineering specifications are built on.
- OEM-specific porosity standards: Major motorcycle OEMs maintain proprietary x-ray acceptance criteria defining maximum allowable void sizes and densities for each casting category — typically expressed as a porosity severity grade (e.g., ASTM E505 reference radiograph comparison) mapped to part zones by structural criticality.
- Dimensional PPAP submission: Before production launch, suppliers submit first-article inspection reports documenting measured dimensions against drawing tolerances for a sample of typically 30–100 parts , along with capability indices (Cpk ≥ 1.67 for critical characteristics) demonstrating that the process is capable of consistently meeting specification.
Emerging Technologies Changing Motorcycle Aluminum Die Casting
Several technological developments are actively reshaping what is achievable in motorcycle die cast production, driven by the dual pressures of electrification and increasing structural integration requirements.
Gigacasting for Motorcycle Structural Parts
Tesla's adoption of large-format single-piece die castings (gigacasting) for automotive rear underbodies has prompted motorcycle manufacturers to explore equivalent approaches for frame structures. A rear frame assembly that currently requires 20–30 individual stamped and welded steel or extruded aluminum components can potentially be replaced with a single large-format die casting. BMW Motorrad and several emerging electric motorcycle manufacturers are actively developing this approach, targeting assembly part count reductions of 50–70% and corresponding reductions in assembly labor and weld inspection requirements.
Rheocasting and Semi-Solid Metal Forming
Semi-solid metal (SSM) casting processes inject aluminum in a partially solidified, thixotropic state rather than fully liquid. This eliminates most of the turbulence-induced porosity of conventional HPDC and produces castings with porosity levels below 0.1% by volume — approaching wrought aluminum quality — while maintaining the geometric complexity of die casting. For motorcycle suspension and steering components where both complex geometry and high fatigue life are required, SSM casting offers a compelling alternative to the forging/machining route at medium production volumes.
Simulation-Driven Design Optimization
Topology optimization software combined with die casting process simulation now allows engineers to generate motorcycle die cast part geometries that are simultaneously optimized for structural efficiency and manufactureability. Wall thicknesses, rib configurations, and draft angles are automatically adjusted by the software to minimize mass while keeping porosity below acceptable limits and ensuring complete die fill. Lead times from concept to validated production-ready die design have fallen from 18–24 months to under 12 months for complex motorcycle engine castings using fully integrated simulation workflows.